
Industri farmasi adalah salah satu sektor manufaktur dengan standar kualitas dan keamanan paling ketat di dunia. Setiap tahap produksi, dari sintesis bahan aktif hingga pengemasan produk jadi, harus memenuhi regulasi yang tidak memberi ruang untuk kompromi. Di tengah kompleksitas proses ini, sistem vakum memainkan peran yang jauh lebih luas dari yang sering disadari.
Vakum bukan sekadar alat bantu di industri farmasi. Ia adalah kondisi proses yang kritis, menentukan apakah evaporasi pelarut berlangsung pada suhu yang aman, apakah produk biologis bertahan selama proses pengeringan, dan apakah filtrasi menghasilkan produk yang benar-benar steril.
Ketika sistem vakum tidak bekerja optimal, dampaknya tidak hanya pada efisiensi, tapi langsung pada kualitas dan keamanan produk yang akan dikonsumsi manusia.
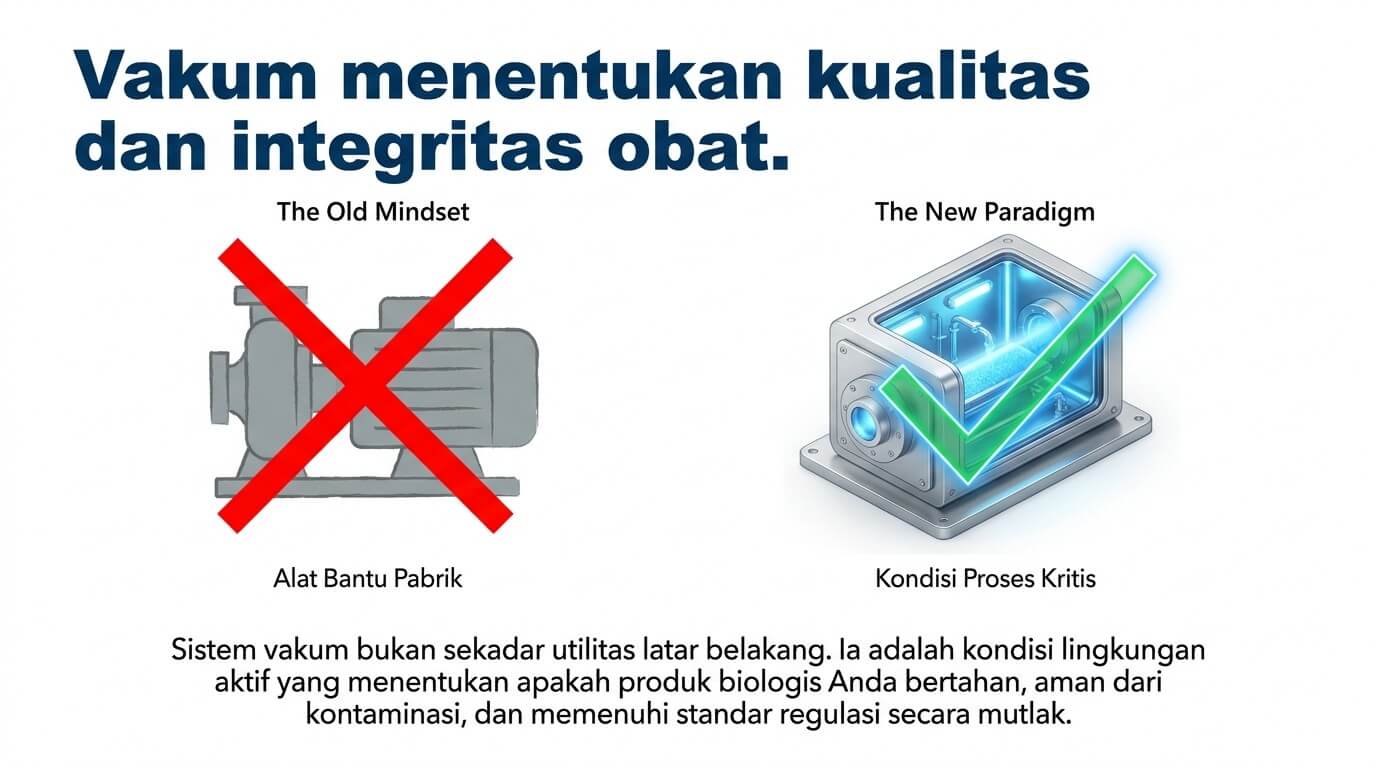
Ada dua alasan mendasar mengapa vakum menjadi kondisi proses yang tidak tergantikan dalam produksi farmasi.
Pertama, perlindungan produk yang sensitif terhadap panas. Banyak senyawa farmasi aktif, antibiotik, protein, enzim, vitamin, mengalami degradasi pada suhu tinggi. Vakum menurunkan titik didih pelarut secara signifikan, memungkinkan evaporasi dan pengeringan berlangsung pada suhu jauh di bawah 100°C. Ini adalah satu-satunya cara untuk memproses senyawa-senyawa ini tanpa merusak struktur kimianya.
Kedua, kontrol lingkungan untuk mencegah kontaminasi. Proses yang berlangsung dalam kondisi vakum tertutup secara inheren terlindungi dari paparan kontaminan eksternal, partikel udara, kelembaban, oksigen, dan mikroorganisme. Untuk produk steril yang langsung masuk ke tubuh pasien, kontrol lingkungan ini bukan pilihan melainkan keharusan.
Baca Juga : Mengenal Vacuum Pump, Jenis dan Cara Kerjanya
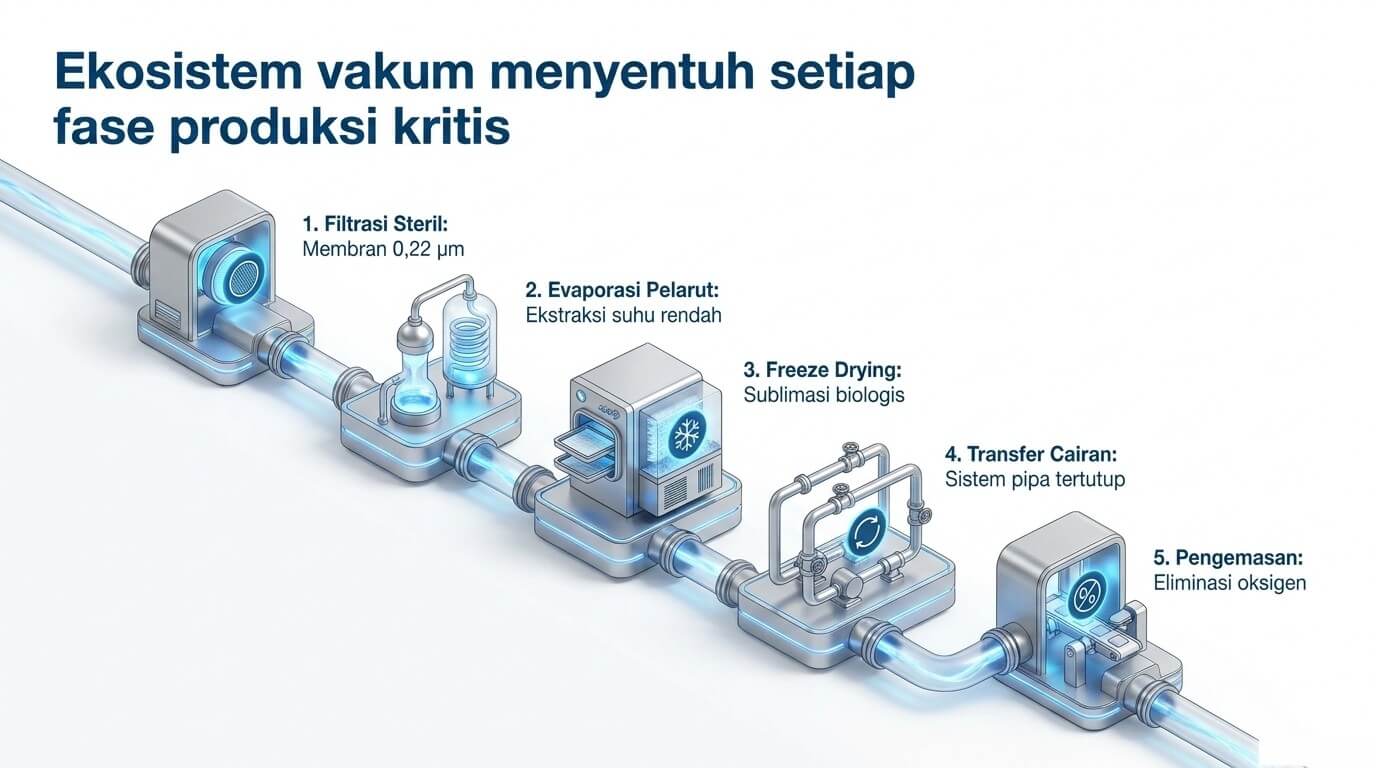
Filtrasi adalah salah satu penggunaan vakum paling mendasar dalam produksi farmasi. Vakum diterapkan pada sisi bawah media filter untuk mempercepat aliran cairan melalui filter, memisahkan padatan dari larutan dengan lebih efisien dibanding filtrasi gravitasi.
Dalam konteks farmasi, filtrasi vakum digunakan untuk:
Konsistensi level vakum sangat penting dalam filtrasi farmasi, fluktuasi tekanan bisa menyebabkan aliran yang tidak merata dan berpotensi merusak integritas membran filter, yang pada proses steril berarti kegagalan sterilisasi yang tidak selalu terdeteksi secara visual.
Pelarut organik, etanol, aseton, metanol, diklorometan, digunakan secara luas dalam sintesis dan ekstraksi bahan farmasi aktif. Setelah proses ekstraksi atau sintesis selesai, pelarut harus dihilangkan sepenuhnya dari produk. Di sinilah evaporasi vakum berperan.
Dengan menurunkan tekanan di atas larutan, titik didih pelarut turun drastis. Etanol yang normalnya mendidih pada 78°C bisa diuapkan pada suhu 20–30°C dalam kondisi vakum yang cukup dalam, jauh di bawah suhu yang akan merusak senyawa aktif yang terlarut di dalamnya.
Rotary evaporator adalah peralatan standar untuk skala laboratorium dan semi-produksi, sementara evaporator industri skala besar menggunakan prinsip yang sama dengan kapasitas yang jauh lebih tinggi. Keduanya bergantung pada vakum pump yang mampu mencapai dan mempertahankan level vakum yang dibutuhkan secara stabil selama proses berlangsung.
Distilasi vakum digunakan untuk memurnikan senyawa dengan titik didih tinggi yang tidak bisa didistilasi pada tekanan atmosfer tanpa dekomposisi termal.
Baca Juga : Cold Trap pada Sistem Vacuum Pump: Fungsi, Cara Kerja, dan Pentingnya
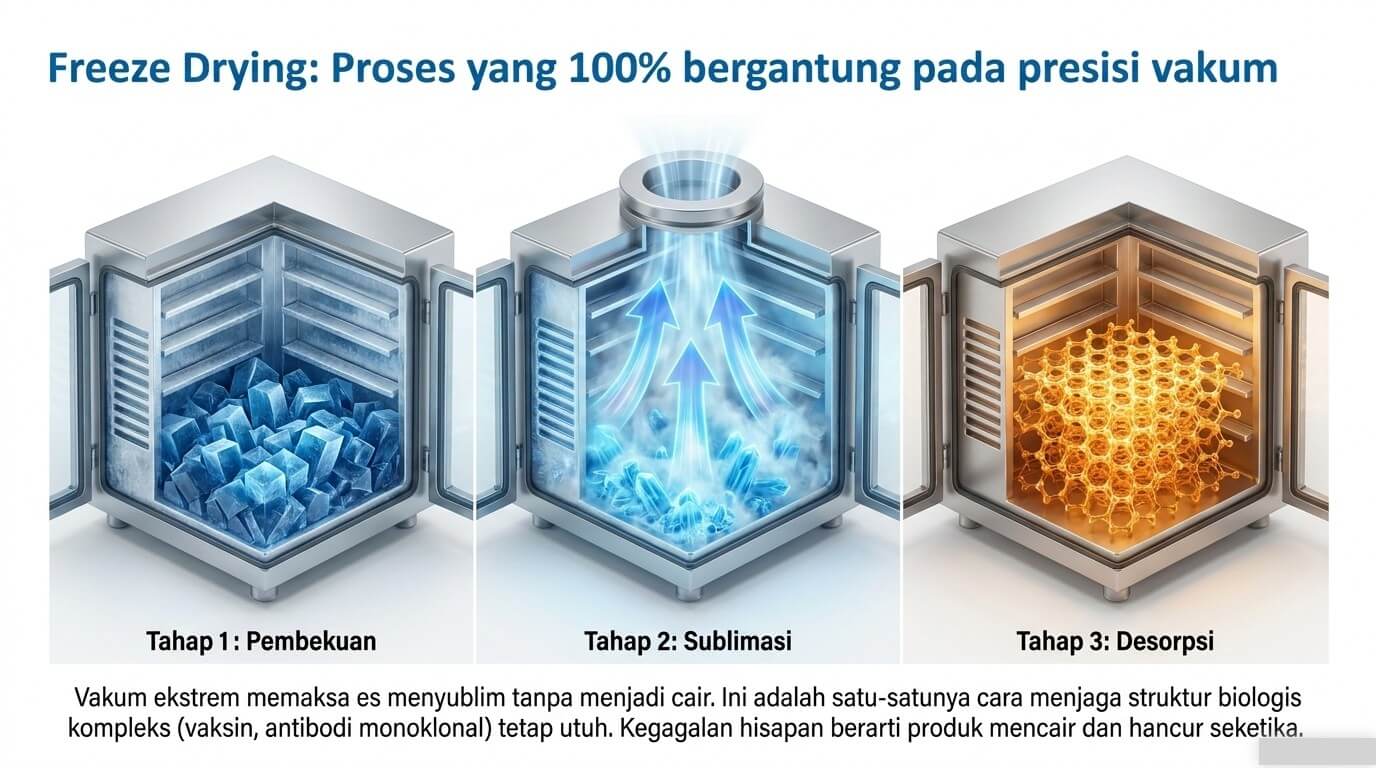
Freeze drying, atau lyophilization, adalah proses pengeringan yang paling kompleks dan paling bergantung pada vakum dalam industri farmasi. Proses ini digunakan untuk produk yang tidak tahan panas dan tidak bisa dikeringkan dengan metode konvensional seperti vaksin, antibodi monoklonal, protein terapeutik, produk darah, dan beberapa antibiotik.
Prinsip freeze drying bekerja dalam tiga tahap:
Hasilnya adalah produk kering yang mempertahankan struktur dan aktivitas biologisnya, dengan stabilitas penyimpanan yang jauh lebih panjang dibanding produk cair.
Vacuum pump yang digunakan dalam freeze drying menghadapi tantangan yang unik, harus mampu mencapai vakum sangat dalam secara konsisten, beroperasi selama berjam-jam hingga berhari-hari tanpa gangguan, dan menangani beban uap air yang signifikan dari proses sublimasi.
Kegagalan vakum di tengah siklus freeze drying hampir selalu berarti kehilangan seluruh batch produk, yang dalam kasus vaksin atau produk biologis bernilai tinggi, kerugiannya sangat besar.
Dalam lini pengisian steril, filling line untuk injeksi, sirup, atau tetes mata, vakum digunakan untuk memindahkan cairan melalui sistem pipa tertutup tanpa mengekspos produk ke lingkungan luar. Prinsipnya sederhana: cairan mengikuti gradien tekanan dari tekanan atmosfer menuju area bertekanan rendah yang diciptakan oleh vakum pump.
Metode transfer vakum meminimalkan kontak produk dengan udara luar, mengurangi risiko kontaminasi mikroba dan oksidasi produk yang sensitif terhadap oksigen.
Pengemasan vakum dalam konteks farmasi digunakan untuk produk yang sensitif terhadap oksigen dan kelembaban, kapsul, tablet, dan serbuk yang mudah terdegradasi jika terpapar udara. Kemasan vakum memperpanjang umur simpan produk dengan menghilangkan oksigen dari dalam kemasan.
Baca Juga : Central Vacuum System: Solusi Sistem Vakum Terpusat untuk Efisiensi Operasional Pabrik
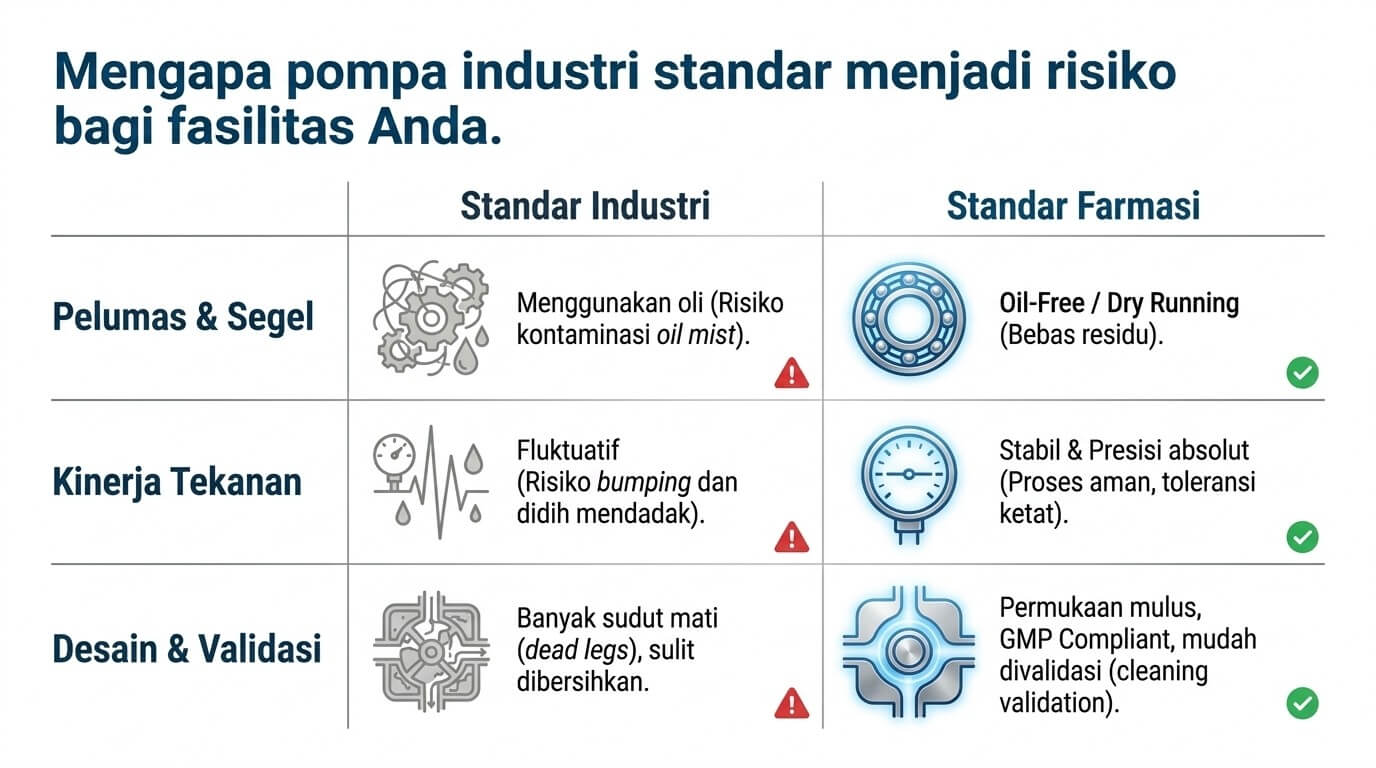
Tidak semua vacuum pump cocok untuk aplikasi farmasi. Ada persyaratan teknis dan regulasi yang harus dipenuhi, dan ini bukan sekadar preferensi teknis, tapi tuntutan yang bisa berdampak langsung pada keamanan produk dan kepatuhan regulasi.
Vacuum pump konvensional menggunakan oli sebagai pelumas dan sealant. Dalam operasi normal, ada risiko oil mist, partikel oli yang sangat halus, masuk ke dalam aliran vakum dan berpotensi mengkontaminasi produk atau proses.
Untuk aplikasi farmasi yang sensitif, risiko ini tidak dapat diterima. Oil-free vacuum pump, yang menggunakan dry running technology, membran, atau sistem pelumasan air, adalah standar untuk sebagian besar aplikasi farmasi langsung. Mereka tidak menghasilkan kontaminan oli, lebih mudah dibersihkan, dan lebih mudah divalidasi untuk kepatuhan GMP.
Baca Juga : Vacuum Pump Oil-Free vs. Oil-Lubricated: Mana yang Tepat untuk Kebutuhan Industri Anda?
Fluktuasi level vakum dalam proses farmasi bukan hanya masalah efisiensi, ini adalah masalah kualitas produk. Evaporasi yang terganggu oleh perubahan vakum mendadak bisa menyebabkan bumping (mendidih tiba-tiba yang tidak terkendali).
Freeze drying yang mengalami kenaikan tekanan di tengah siklus sublimasi bisa menyebabkan produk mencair sebagian, kerusakan yang tidak selalu terlihat tapi mengubah struktur produk secara permanen.
Vacuum pump untuk farmasi harus mampu mempertahankan level vakum yang ditargetkan dengan toleransi yang ketat, bahkan saat beban proses berubah.
GMP (Good Manufacturing Practices) mensyaratkan bahwa setiap peralatan yang berkontak dengan produk atau berada dalam aliran proses harus dapat dibersihkan dan divalidasi pembersihnya. Vacuum pump dan seluruh sistem perpipaannya harus dirancang dengan permukaan yang smooth, tanpa sudut mati (dead legs), dan mudah diakses untuk inspeksi.
Dokumentasi kinerja vakum, level vakum yang dicapai, konsistensi operasi, dan riwayat maintenance, juga menjadi bagian dari sistem dokumentasi GMP yang harus dikelola dan tersedia untuk audit regulasi.
Baca Juga : Vacuum Pressure Abnormal: Penyebab, Dampak, dan Cara Mengatasinya
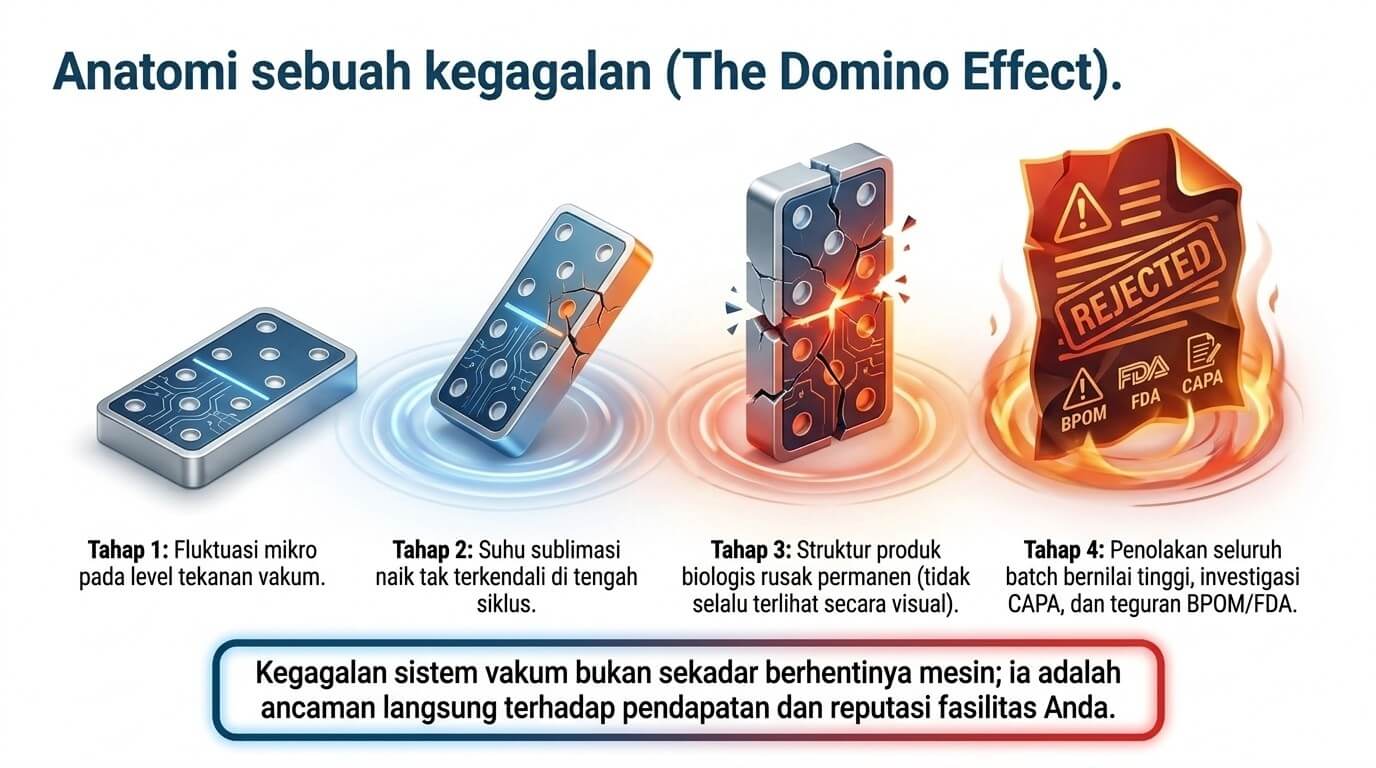
Dalam industri lain, vacuum pump yang kinerjanya sedikit menurun mungkin hanya berarti penurunan efisiensi proses yang bisa dikompensasi dengan waktu proses yang lebih panjang. Dalam farmasi, konsekuensinya jauh lebih serius.
Ini adalah alasan mengapa program maintenance vakum pump di fasilitas farmasi tidak bisa diperlakukan sama dengan maintenance pompa utilitas biasa, frekuensi inspeksi, standar komponen pengganti, dan dokumentasi semuanya harus mengikuti standar yang lebih ketat.
Baca Juga : Tips dan Trik Memilih Vacuum Pump Sesuai Kebutuhan
Sistem vakum adalah infrastruktur yang tak terlihat tapi sangat kritis dalam rantai produksi farmasi. Dari filtrasi steril yang memastikan produk bebas mikroorganisme, evaporasi yang melindungi senyawa aktif dari kerusakan termal, hingga freeze drying yang menjaga stabilitas produk biologis selama bertahun-tahun, setiap proses ini bergantung pada vakum pump yang bekerja dengan presisi dan konsistensi tinggi.
Memilih sistem vakum yang tepat untuk aplikasi farmasi bukan sekadar keputusan teknis, ini adalah keputusan yang berdampak langsung pada kualitas produk, kepatuhan regulasi, dan keberlangsungan operasional.
Baca Juga : Checklist Maintenance Vacuum Pump & Blower Sebelum Musim Giling Tebu
Jika perusahaan Anda membutuhkan konsultasi teknis atau dukungan maintenance untuk sistem vakum pump di fasilitas farmasi, PT Intidaya Dinamika Sejati siap membantu. Dengan pengalaman luas dalam sistem vakum untuk berbagai aplikasi industri di Indonesia, tim teknisi mereka siap memberikan rekomendasi dan layanan yang sesuai dengan standar ketat industri farmasi.


|
LET'S MOVE FORWARD |
|
WHATSAPP :
+ 62 812-3785-5591
EMAIL : marketing@intidayads.com |
|

|


